خمکاری ورق استیل 430؛ نکات مهم، محدودیتها و روشهای شکلدهی
خمکاری ورق استیل 430 یکی از فرآیندهای مهم در ساخت قطعات و تجهیزات فلزی است که برای تبدیل ورق تخت به فرمها و زوایای مورد نیاز انجام میشود.
گرید 430 به دلیل ساختار فریتی، خاصیت مغناطیسی و ویژگیهای مکانیکی متفاوت از گریدهایی مانند 304، در زمان شکلدهی رفتار خاص خود را دارد.
به همین دلیل، انتخاب روش خمکاری، شعاع خم، نوع ابزار و میزان نیروی اعمالشده باید متناسب با ضخامت و شرایط ورق انجام شود. اگر خمکاری ورق استیل 430 بدون توجه به این عوامل انجام شود، احتمال ایجاد ترک، تغییر شکل ناخواسته، خط افتادن روی سطح یا برگشت فنری افزایش پیدا میکند.
در بسیاری از پروژههای صنعتی و ساختمانی، تنها انتخاب گرید مناسب اهمیت ندارد؛ بلکه نحوه فرآوری ورق نیز میتواند روی کیفیت قطعه نهایی اثر مستقیم داشته باشد.
ورق استیل 430 ممکن است پس از برش، خمکاری، پانچ یا سایر عملیات شکلدهی وارد مرحله مونتاژ شود و کیفیت هر یک از این مراحل در ظاهر و عملکرد محصول نهایی تأثیرگذار است. بنابراین شناخت رفتار این گرید در فرآیند خمکاری، برای تولیدکنندگان، سازندگان تجهیزات و خریداران ورق استیل اهمیت زیادی دارد.
ورق استیل 430 در زمان خمکاری چه رفتاری دارد؟
ورق استیل 430 در گروه فولادهای زنگنزن فریتی قرار میگیرد. این ساختار باعث میشود رفتار آن در شکلدهی با فولادهای زنگنزن آستنیتی مانند ورق استیل 304 یکسان نباشد.
یکی از نکات مهم در خمکاری این ورق، توجه به قابلیت شکلپذیری آن است. 430 برای بسیاری از خمهای معمول و فرمدهیهای نسبتاً ساده قابل استفاده است، اما برای شکلهای بسیار پیچیده، خمهای عمیق یا فرمهایی که به تغییر شکل شدید نیاز دارند، باید با دقت بیشتری انتخاب شود.
به زبان ساده، این موضوع به این معناست که نمیتوان برای تمام ضخامتها و همه اشکال هندسی، یک دستورالعمل ثابت برای خمکاری ورق 430 در نظر گرفت.
پارامترهایی مانند موارد زیر باید پیش از عملیات بررسی شوند:
- ضخامت ورق
- شعاع داخلی خم
- زاویه مورد نیاز
- جهت خم نسبت به وضعیت ورق
- نوع دستگاه خمکاری
- وضعیت سطح و پرداخت ورق
- کیفیت و مشخصات مکانیکی ورق
- میزان تغییر شکل مورد نیاز
هرچه شکل نهایی پیچیدهتر باشد، اهمیت این پارامترها نیز بیشتر میشود.
آیا ورق استیل 430 قابلیت خمکاری دارد؟
بله، ورق استیل 430 قابلیت خمکاری دارد، اما میزان و نوع شکلدهی آن باید متناسب با ویژگیهای این گرید انتخاب شود.
در پروژههایی که به خمهای معمولی، زاویهدار یا فرمدهیهای محدود نیاز است، 430 میتواند گزینه مناسبی باشد. اما اگر قطعه به خمهای بسیار تند، کشش زیاد یا تغییر شکلهای متعدد در یک محدوده کوچک نیاز داشته باشد، انتخاب روش تولید باید با دقت بیشتری انجام شود.
در واقع، سؤال درست فقط این نیست که «آیا ورق استیل 430 خم میشود؟» بلکه باید پرسید:
«چه ضخامتی از ورق 430، با چه شعاع و زاویهای، و با چه روش خمکاری قرار است شکل داده شود؟»
این نگاه فنی از بروز بسیاری از مشکلات هنگام تولید جلوگیری میکند.
مهمترین عوامل مؤثر بر خمکاری ورق استیل 430
ضخامت ورق
ضخامت یکی از مهمترین عوامل در تعیین شرایط خمکاری است. ورقهای نازک معمولاً با نیروی کمتری شکل داده میشوند، در حالی که افزایش ضخامت باعث افزایش نیروی مورد نیاز برای خمکاری خواهد شد.
از طرف دیگر، ضخامت روی انتخاب ابزار، دهانه قالب و شعاع خم نیز تأثیر میگذارد. بنابراین نمیتوان مشخصات خمکاری یک ورق نازک را مستقیماً برای ورق ضخیمتر استفاده کرد.
شعاع داخلی خم
شعاع خم یکی از مهمترین پارامترها برای کاهش ریسک آسیب به ورق است.
اگر شعاع خم بیش از حد کوچک انتخاب شود، تنش موضعی در ناحیه خم افزایش پیدا میکند و احتمال ایجاد ترک یا آسیب سطحی بیشتر میشود. به همین دلیل، برای خمهای حساس بهتر است شعاع مناسب بر اساس ضخامت ورق، نوع قطعه و شرایط تولید تعیین شود.
در قطعاتی که ظاهر سطح اهمیت زیادی دارد، انتخاب شعاع مناسب علاوه بر مسائل مکانیکی، از نظر زیبایی نیز اهمیت دارد.
زاویه خم
زاویه مورد نظر نیز مستقیماً بر فرآیند اثر میگذارد. یک خم 90 درجه از نظر شرایط تولید با خمهای بسیار تند یا چندمرحلهای یکسان نیست.
هرچه شکلدهی پیچیدهتر شود، کنترل فرآیند اهمیت بیشتری پیدا میکند. در قطعات دقیق، بهتر است قبل از تولید تعداد بالا، یک نمونه آزمایشی ساخته و اندازهها و زاویه نهایی بررسی شود.
جهت خمکاری
جهت خم نسبت به ساختار و وضعیت تولید ورق نیز میتواند روی نتیجه اثرگذار باشد. در قطعات حساس، جهتگیری ورق و شرایط آن باید در طراحی فرآیند لحاظ شود.
بهخصوص زمانی که قطعه ظاهری کاملاً یکنواخت دارد، بررسی جهت خم میتواند به کاهش اختلاف ظاهری میان قطعات تولیدشده کمک کند.
روشهای رایج خمکاری ورق استیل 430
برای شکلدهی ورق 430 میتوان از روشهای مختلفی استفاده کرد. انتخاب روش به ضخامت، ابعاد، تعداد قطعات و دقت مورد نیاز بستگی دارد.
خمکاری با دستگاه پرس برک
پرس برک یکی از رایجترین تجهیزات برای خمکاری ورقهای فلزی است. در این روش ورق میان ابزار پانچ و قالب قرار گرفته و با اعمال نیرو به شکل مورد نظر درمیآید.
مزیت مهم پرس برک، امکان کنترل مناسب زاویه و اجرای خمهای تکرارپذیر است. در تولید قطعات صنعتی که تعداد زیادی نمونه مشابه نیاز دارند، این روش میتواند دقت و سرعت مناسبی فراهم کند.
انتخاب پانچ و قالب مناسب اهمیت زیادی دارد؛ زیرا ابزار نامناسب میتواند باعث ایجاد خط، تغییر شکل موضعی یا آسیب به سطح ورق شود.
خمکاری V شکل
خمکاری با قالب V یکی از روشهای متداول در شکلدهی ورق است. ورق روی قالب قرار میگیرد و پانچ با اعمال نیرو، آن را وارد شیار قالب میکند.
این روش برای بسیاری از خمهای زاویهدار کاربرد دارد و امکان اجرای زوایای مختلف را فراهم میکند. البته مقدار نیروی مورد نیاز و شرایط دقیق فرآیند باید متناسب با ضخامت و جنس ورق تعیین شود.
خمکاری غلتکی
در قطعاتی که به فرمهای منحنی یا قوسهای طولانی نیاز دارند، خمکاری غلتکی میتواند گزینه مناسبی باشد. در این روش ورق از میان غلتکها عبور کرده و بهتدریج شکل میگیرد.
مزیت این روش آن است که تغییر شکل در چند مرحله انجام میشود و برای فرمدهی طولانی و یکنواخت کاربرد دارد.
خمکاری دستی
در ورقهای بسیار نازک و پروژههای کوچک، گاهی از تجهیزات سادهتر برای ایجاد خم استفاده میشود. با این حال، در پروژههایی که دقت ابعادی، یکنواختی یا کیفیت ظاهری اهمیت دارد، روشهای صنعتی کنترلشده انتخاب مطمئنتری هستند.

برگشت فنری در خمکاری ورق استیل 430 چیست؟
یکی از پدیدههایی که باید در خمکاری ورق استیل 430 مورد توجه قرار گیرد، برگشت فنری یا Springback است.
پس از برداشته شدن نیروی خمکاری، بخشی از تنش ایجادشده در ورق آزاد میشود و قطعه ممکن است تا حدی به سمت شکل اولیه خود برگردد. در نتیجه، زاویه نهایی قطعه دقیقاً مطابق زاویه اعمالشده توسط دستگاه باقی نمیماند.
میزان برگشت فنری به عواملی مانند ضخامت، مشخصات مکانیکی ورق، شعاع خم، زاویه و روش خمکاری وابسته است.
برای دستیابی به زاویه دقیق، اپراتور یا طراح فرآیند ممکن است نیاز داشته باشد زاویه خمکاری را با در نظر گرفتن مقدار برگشت فنری تنظیم کند.
این موضوع در قطعاتی که چند خم متوالی دارند اهمیت بیشتری پیدا میکند، زیرا خطای کوچک در هر مرحله میتواند روی ابعاد نهایی اثر بگذارد.
آیا خمکاری میتواند باعث ترک خوردن ورق 430 شود؟
در صورت انتخاب نامناسب شرایط خمکاری، احتمال ایجاد ترک یا آسیب در ناحیه خم وجود دارد. این اتفاق الزاماً به معنای نامناسب بودن گرید 430 نیست؛ بلکه میتواند ناشی از ترکیب چند عامل باشد.
از مهمترین عوامل میتوان به موارد زیر اشاره کرد:
- شعاع خم بسیار کوچک
- تغییر شکل بیش از ظرفیت ورق
- ابزار نامناسب
- اعمال نیروی نامتناسب
- کیفیت نامناسب ورق
- شرایط نامناسب لبه ورق پس از برش
- طراحی نامناسب قطعه
- انجام چند خم شدید در یک ناحیه
بنابراین اگر طراحی قطعه به شکلدهی سنگین نیاز دارد، بهتر است فرآیند تولید پیش از سفارش حجم بالا آزمایش شود.
تأثیر کیفیت سطح ورق بر خمکاری
ورق استیل 430 ممکن است با پرداختهای مختلف عرضه شود و کیفیت سطح آن در زمان خمکاری اهمیت زیادی دارد.
اگر ورق دارای سطح براق یا پرداخت تزئینی باشد، ایجاد خط و خش روی آن میتواند ظاهر قطعه نهایی را تحت تأثیر قرار دهد. در چنین شرایطی، تنها دقت ابعادی کافی نیست و باید از تماس نامناسب ابزار با سطح جلوگیری شود.
برای قطعات دکوراتیو، لوازم خانگی، تجهیزات آشپزخانه و بخشهایی که سطح فلز در معرض دید قرار دارد، محافظت از سطح ورق در حین خمکاری اهمیت بیشتری پیدا میکند.
در این پروژهها استفاده از ابزار مناسب، کنترل تمیزی قالب و جلوگیری از ورود ذرات فلزی میان ابزار و ورق میتواند از ایجاد خط و خراش جلوگیری کند.
رابطه خمکاری و کیفیت لبههای ورق
یکی از نکاتی که گاهی هنگام طراحی فرآیند خمکاری نادیده گرفته میشود، وضعیت لبه ورق است.
اگر ورق پیش از خمکاری با برش نامناسب آماده شده باشد، وجود پلیسه یا لبههای آسیبدیده میتواند کیفیت فرآیند بعدی را کاهش دهد. به همین دلیل، پس از برش باید وضعیت لبهها بررسی و در صورت نیاز اصلاح شود.
این مسئله بهخصوص در قطعاتی که چند عملیات پشت سر هم دارند اهمیت دارد؛ زیرا کیفیت نامناسب یک مرحله میتواند روی نتیجه مراحل بعدی اثر بگذارد.
خمکاری ورق استیل 430 در چه صنایعی کاربرد دارد؟
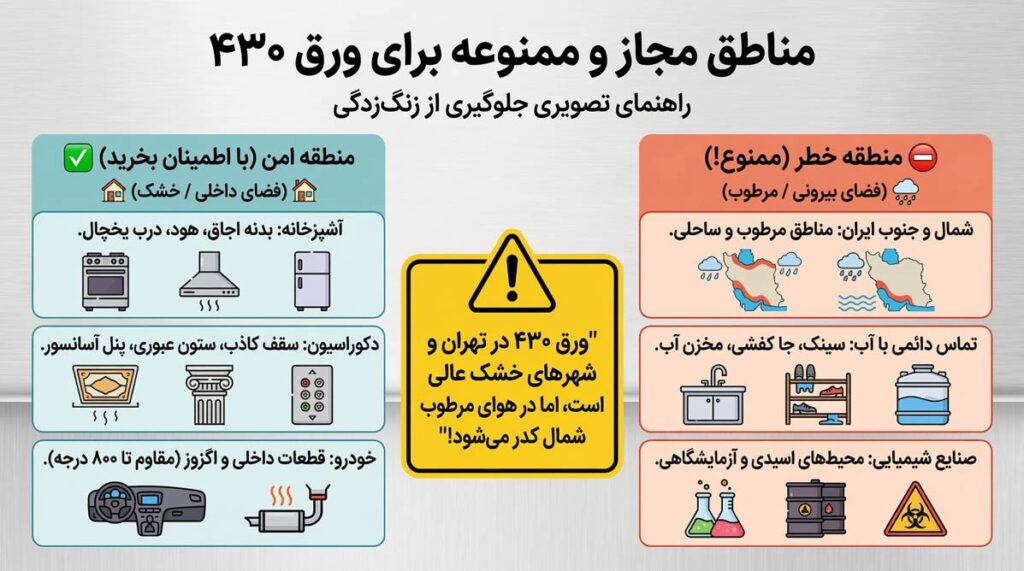
قابلیت شکلدهی 430 باعث شده است این گرید در تولید بسیاری از قطعاتی که به فرمدهی محدود یا متوسط نیاز دارند مورد استفاده قرار گیرد.
برخی از کاربردهای رایج عبارتاند از:
لوازم خانگی
در بخشهایی از لوازم خانگی که ظاهر فلزی، مقاومت مناسب در محیط داخلی و قابلیت فرمدهی مورد نیاز است، ورق 430 میتواند کاربرد داشته باشد.
تجهیزات آشپزخانه
برخی قطعات تجهیزات آشپزخانه، بدنهها و اجزای فلزی را میتوان با استفاده از ورق 430 تولید و سپس خمکاری کرد.
تجهیزات دکوراتیو
در طراحی داخلی و ساخت برخی قطعات دکوراتیو، امکان ایجاد زوایای مشخص یا فرمهای ساده روی ورق اهمیت دارد.
آسانسور و تجهیزات ساختمانی
در بعضی اجزای ساختمانی و تزئینی، ورق 430 به دلیل ظاهر مناسب و خاصیت مغناطیسی مورد استفاده قرار میگیرد.
البته انتخاب این گرید برای هر پروژه باید بر اساس شرایط محیطی، الزامات مکانیکی، نوع سطح و میزان شکلدهی مورد نیاز انجام شود.
تفاوت خمکاری ورق استیل 430 و 304
ورقهای 430 و 304 هر دو در صنایع مختلف کاربرد گستردهای دارند، اما ساختار آلیاژی آنها یکسان نیست و همین موضوع میتواند روی رفتار آنها در شکلدهی اثر بگذارد.
ورق 430 فریتی و مغناطیسی است، در حالی که 304 در حالت معمول ساختار آستنیتی دارد و از نظر شکلپذیری در بسیاری از فرآیندهای فرمدهی رفتار متفاوتی نشان میدهد.
این تفاوت به این معنا نیست که یکی از این دو گرید همیشه برای خمکاری مناسبتر است. انتخاب باید بر اساس هندسه قطعه، مقدار تغییر شکل، شرایط محیطی، الزامات ظاهری و هزینه پروژه انجام شود.
اگر هدف اصلی پروژه ایجاد فرمهای پیچیده و شکلدهی سنگین باشد، بررسی رفتار گرید انتخابی پیش از تولید اهمیت بیشتری پیدا میکند.
ارتباط خمکاری با جوشکاری ورق استیل 430
در بسیاری از قطعات صنعتی، خمکاری آخرین مرحله تولید نیست و قطعه پس از شکلدهی وارد مرحله اتصال میشود. بنابراین ترتیب عملیات اهمیت زیادی دارد.
برای مثال، ممکن است ابتدا ورق برش بخورد، سپس خمکاری شود و در نهایت قطعات مختلف با جوشکاری به یکدیگر متصل شوند. در چنین پروژههایی، کیفیت خم روی موقعیت قطعه در مرحله جوشکاری اثر میگذارد.
برای شناخت نکات مربوط به مرحله بعدی فرآیند، مطالعه مقاله «جوشکاری ورق استیل 430؛ روشها، چالشها و نکات مهم برای اجرای صحیح» میتواند مکمل این بحث باشد.
در واقع، خمکاری و جوشکاری را نباید دو فرآیند کاملاً جدا از یکدیگر در نظر گرفت؛ در تولید قطعات صنعتی، نتیجه هر مرحله میتواند روی مرحله بعد اثرگذار باشد.
هنگام خرید ورق 430 برای خمکاری به چه نکاتی توجه کنیم؟
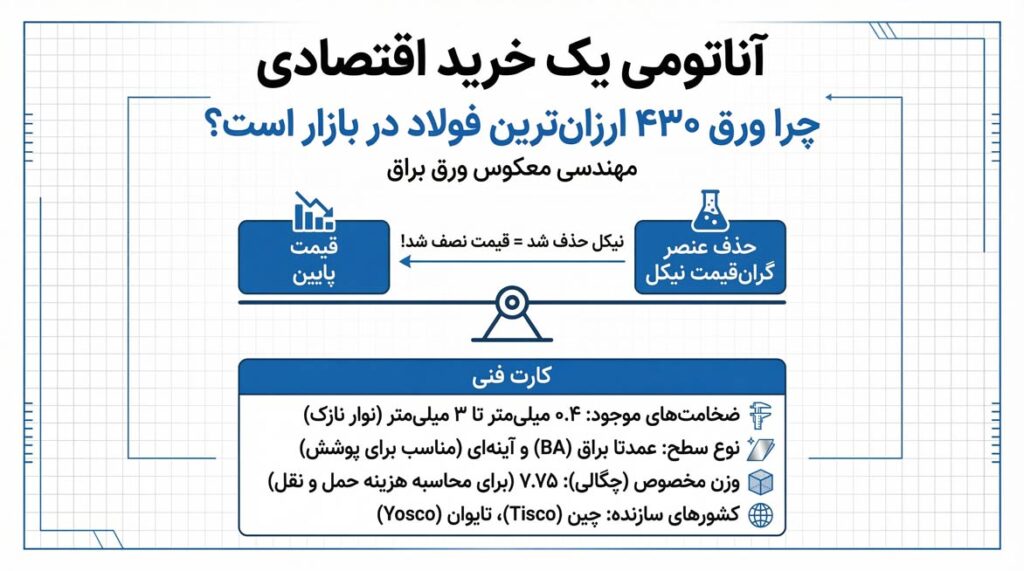
اگر قرار است ورق استیل 430 برای خمکاری خریداری شود، توجه صرف به قیمت کافی نیست. مشخصات ورق باید با فرآیند تولید و محصول نهایی هماهنگ باشد.
پیش از خرید بهتر است موارد زیر مشخص شود:
- ضخامت دقیق مورد نیاز
- ابعاد ورق
- نوع پرداخت سطح
- مقدار و تعداد قطعات مورد نیاز
- زاویه و شعاع خم
- میزان شکلدهی
- کاربرد نهایی قطعه
- شرایط محیطی محل استفاده
- کیفیت و یکنواختی سطح ورق
همچنین اگر پروژه دارای خمهای متعدد یا شکلهای پیچیده است، بهتر است مشخصات مورد نیاز پیش از سفارش عمده با تأمینکننده بررسی شود.
برای مشاهده و بررسی ورقهای موجود، میتوانید به صفحه دستهبندی ورق استیل 430 مراجعه کنید.
آیا ضخامت ورق 430 روی انتخاب روش خمکاری اثر دارد؟
بله. ضخامت یکی از عوامل اصلی در انتخاب روش خمکاری، ابزار و نیروی مورد نیاز است.
در ورقهای نازکتر، کنترل تغییر شکل و جلوگیری از آسیب سطحی اهمیت زیادی دارد. در ضخامتهای بالاتر نیز افزایش نیروی خمکاری و انتخاب صحیح قالب و پانچ اهمیت بیشتری پیدا میکند.
به همین دلیل، نمیتوان یک روش ثابت را برای تمام ضخامتهای ورق 430 توصیه کرد.
چگونه کیفیت خمکاری ورق استیل 430 را افزایش دهیم؟
برای رسیدن به نتیجه مناسب، بهتر است فرآیند خمکاری از مرحله طراحی قطعه کنترل شود.
چند اصل مهم عبارتاند از:
- انتخاب ضخامت مناسب بر اساس کاربرد
- تعیین شعاع خم متناسب با ضخامت و شکل قطعه
- استفاده از ابزار سالم و مناسب
- کنترل تمیزی سطح پانچ و قالب
- توجه به برگشت فنری
- کنترل زاویه پس از خم
- بررسی لبههای ورق پیش از شکلدهی
- انجام نمونه اولیه برای قطعات حساس
- محافظت از سطح ورق در قطعات دکوراتیو
- کنترل ابعاد پس از هر مرحله مهم تولید
در تولید سری، ثبت تنظیمات دستگاه برای هر قطعه نیز میتواند به حفظ یکنواختی بین نمونههای مختلف کمک کند.
جمعبندی
خمکاری ورق استیل 430 فرآیندی قابل اجرا و کاربردی است، اما کیفیت نتیجه آن به انتخاب صحیح پارامترهای تولید وابسته است. ساختار فریتی این گرید باعث میشود رفتار آن در زمان شکلدهی با برخی گریدهای آستنیتی مانند 304 متفاوت باشد و به همین دلیل، ضخامت، شعاع خم، زاویه، ابزار و روش تولید باید پیش از شروع کار بررسی شوند.
برای خمهای معمولی، تجهیزات مناسبی مانند پرس برک میتوانند دقت و تکرارپذیری مناسبی ایجاد کنند. در مقابل، برای فرمهای پیچیده یا تغییر شکلهای شدید، طراحی فرآیند و آزمایش نمونه اولیه اهمیت بیشتری پیدا میکند.
همچنین کیفیت سطح ورق، وضعیت لبهها و کنترل برگشت فنری از عواملی هستند که مستقیماً بر کیفیت قطعه نهایی اثر میگذارند. بنابراین هنگام خرید ورق استیل 430 برای خمکاری، بهتر است مشخصات ورق نه فقط بر اساس قیمت، بلکه بر اساس نوع فرآیند تولید و کاربرد نهایی انتخاب شود.

سوالات متداول
آیا ورق استیل 430 برای خمکاری مناسب است؟
بله، ورق استیل 430 قابلیت خمکاری دارد و برای بسیاری از خمهای معمول و شکلدهیهای محدود استفاده میشود. با این حال، شعاع خم، ضخامت و میزان تغییر شکل باید متناسب با ویژگیهای ورق انتخاب شوند.
آیا امکان ترک خوردن ورق 430 هنگام خمکاری وجود دارد؟
در صورت انتخاب نامناسب شعاع خم، اعمال تغییر شکل شدید یا استفاده از شرایط و ابزار نامناسب، احتمال آسیب یا ترک در ناحیه خم وجود دارد. طراحی صحیح فرآیند و آزمایش نمونه اولیه میتواند این ریسک را کاهش دهد.
بهترین روش خمکاری ورق استیل 430 چیست؟
یک روش واحد را نمیتوان برای همه پروژهها بهترین دانست. پرس برک برای بسیاری از خمهای زاویهای و قطعات صنعتی کاربرد دارد، در حالی که برای فرمهای منحنی و طولانی ممکن است خمکاری غلتکی مناسبتر باشد. انتخاب روش به ضخامت، هندسه قطعه، تعداد تولید و دقت مورد نیاز بستگی دارد.