جوشکاری ورق استیل 316؛ روشها، چالشها و نکات مهم برای جلوگیری از خوردگی
جوشکاری ورق استیل 316 یکی از فرآیندهای مهم در ساخت تجهیزات و سازههایی است که علاوه بر استحکام و شکلپذیری مناسب، به مقاومت بالا در برابر خوردگی و شرایط محیطی سخت نیاز دارند.
وجود کروم، نیکل و مولیبدن در ترکیب این گرید باعث شده ورق استیل 316 در بسیاری از محیطهای خورنده عملکرد قابل توجهی داشته باشد، اما این ویژگی به معنای بینیاز بودن از اصول صحیح جوشکاری نیست. انتخاب روش جوش، فلز پرکننده، میزان حرارت ورودی، نحوه آمادهسازی سطح و عملیات پس از جوش میتواند مستقیماً بر کیفیت اتصال و مقاومت خوردگی ناحیه جوش تأثیر بگذارد.
استیل 316 در صنایع غذایی، شیمیایی، دارویی، پتروشیمی، تجهیزات دریایی و بسیاری از محیطهایی که تماس با رطوبت، مواد شیمیایی یا یونهای کلراید وجود دارد استفاده میشود. در چنین کاربردهایی، یک اتصال جوشی نامناسب میتواند نقطهای آسیبپذیر در قطعه ایجاد کند؛ بنابراین کیفیت جوش فقط از نظر استحکام مکانیکی اهمیت ندارد و حفظ عملکرد ضدخوردگی ورق نیز بخش مهمی از فرآیند تولید است.

چرا جوشکاری ورق استیل 316 اهمیت دارد؟
ورق استیل 316 به دلیل ترکیب آلیاژی خاص خود برای محیطهایی انتخاب میشود که مقاومت خوردگی در آنها اهمیت بالایی دارد. مولیبدن موجود در این گرید، مقاومت آن را در برابر برخی محیطهای حاوی کلراید نسبت به بسیاری از فولادهای زنگنزن متداول افزایش میدهد.
اما هنگامی که ورق برش خورده، مونتاژ و جوشکاری میشود، شرایط متالورژیکی اطراف محل اتصال تغییر میکند. حرارت ناشی از جوشکاری میتواند روی ساختار فلز پایه و عملکرد سطحی آن اثر بگذارد.
به همین دلیل، هدف از جوشکاری صحیح ورق 316 فقط اتصال دو قطعه به یکدیگر نیست. اتصال باید به شکلی ایجاد شود که:
- استحکام مکانیکی مناسبی داشته باشد.
- ظاهر و کیفیت سطح قابل قبول باقی بماند.
- تغییر شکل حرارتی کنترل شود.
- احتمال ایجاد عیوب جوش کاهش پیدا کند.
- مقاومت خوردگی ناحیه جوش تا حد امکان حفظ شود.
- عملیات تمیزکاری و پرداخت پس از جوش بهدرستی انجام شود.
این موضوع در قطعاتی که در معرض مواد خورنده قرار دارند اهمیت بسیار بیشتری پیدا میکند.
آیا ورق استیل 316 قابلیت جوشکاری دارد؟
بله، استیل 316 از گریدهای قابل جوشکاری فولاد زنگنزن است و میتوان آن را با روشهای مختلفی به یکدیگر متصل کرد.
انتخاب روش مناسب به عواملی مانند ضخامت ورق، نوع قطعه، موقعیت جوش، طول اتصال، میزان دقت مورد نیاز، ظاهر نهایی و شرایط کاری محصول بستگی دارد.
برای ورقهای نازک و قطعاتی که کیفیت ظاهری جوش اهمیت دارد، جوشکاری TIG معمولاً گزینهای مناسب برای کنترل دقیق فرآیند است. برای برخی قطعات و تولیدات صنعتی نیز MIG/MAG یا روشهای دیگر میتوانند مورد استفاده قرار گیرند.
بنابراین نمیتوان یک روش را برای تمام پروژههای جوشکاری ورق 316 بهترین دانست. روش مناسب باید بر اساس مشخصات قطعه و شرایط تولید انتخاب شود.
بهترین روش جوشکاری ورق استیل 316 چیست؟
اگر منظور از «بهترین» روشی باشد که کنترل حرارت، کیفیت ظاهری و دقت جوش در آن اهمیت زیادی داشته باشد، TIG یکی از روشهای بسیار کاربردی برای ورق استیل 316 محسوب میشود.
با این حال، انتخاب TIG به این معنا نیست که سایر روشها برای 316 مناسب نیستند. در تولیدات صنعتی که سرعت و بهرهوری اهمیت بیشتری دارد، روشهای دیگری نیز میتوانند انتخاب مناسبی باشند.
سه روش مهم که در فرآیندهای مختلف مورد استفاده قرار میگیرند عبارتاند از:
جوشکاری TIG
جوشکاری TIG یا GTAW از روشهای دقیق برای اتصال فولادهای زنگنزن است. در این فرآیند از الکترود تنگستن غیرمصرفی استفاده میشود و گاز محافظ از حوضچه مذاب در برابر آلودگیهای محیط محافظت میکند.
کنترل مناسب قوس و حرارت در TIG باعث شده این روش برای ورقهای نازک و قطعاتی که ظاهر جوش اهمیت دارد، بسیار مورد توجه باشد.
از مزایای مهم TIG میتوان به موارد زیر اشاره کرد:
- کنترل مناسب حرارت
- کیفیت ظاهری بالای جوش
- امکان کنترل دقیق حوضچه مذاب
- مناسب بودن برای ورقهای نازک
- کاهش آلودگی جوش در صورت تنظیم صحیح گاز محافظ
البته سرعت TIG نسبت به برخی روشهای صنعتی دیگر پایینتر است و برای تولیدات حجیم باید شرایط اقتصادی پروژه نیز در نظر گرفته شود.
جوشکاری MIG/MAG
MIG/MAG نیز در صنایع مختلف برای جوشکاری فولادهای زنگنزن کاربرد دارد و در مقایسه با TIG میتواند سرعت تولید بالاتری فراهم کند.
در این روش سیم جوش بهصورت پیوسته تغذیه میشود و گاز محافظ از ناحیه جوش محافظت میکند. تنظیم صحیح دستگاه، انتخاب سیم مناسب و کنترل گاز محافظ برای رسیدن به جوش باکیفیت اهمیت زیادی دارد.
MIG/MAG میتواند برای تولیدات صنعتی و قطعاتی که سرعت جوشکاری در آنها اهمیت دارد، گزینه مناسبی باشد.
جوشکاری مقاومتی
در برخی کاربردهای صنعتی و قطعات ورقی، جوشکاری مقاومتی نیز میتواند مورد استفاده قرار گیرد. این روش برای اتصال قطعات ورقی در شرایطی که تولید تکراری و سرعت بالا اهمیت دارد، مزایایی دارد.
انتخاب روش نهایی باید بر اساس طراحی قطعه و تجهیزات موجود انجام شود.
انتخاب فیلر مناسب برای جوشکاری استیل 316
یکی از تصمیمهای مهم در جوشکاری ورق استیل 316، انتخاب فلز پرکننده مناسب است.
در بسیاری از کاربردها از فیلرهای متناسب با خانواده 316 استفاده میشود؛ برای مثال، فیلر 316L در بسیاری از اتصالات مرتبط با این گرید کاربرد دارد. انتخاب دقیق فیلر باید با توجه به فلز پایه، شرایط کاری، مشخصات اتصال و الزامات پروژه انجام شود.
در کاربردهای حساس، نمیتوان صرفاً بر اساس نام گرید فیلر تصمیم گرفت. ترکیب شیمیایی، شرایط خوردگی، دمای کاری و الزامات مکانیکی باید در انتخاب مواد مصرفی در نظر گرفته شوند.
نکته مهم این است که فیلر نامناسب میتواند علاوه بر کاهش کیفیت اتصال، عملکرد خوردگی ناحیه جوش را نیز تحت تأثیر قرار دهد.
چرا کنترل حرارت در جوشکاری 316 اهمیت دارد؟
حرارت یکی از مهمترین پارامترهای جوشکاری فولادهای زنگنزن است.
ورودی حرارت بیش از حد میتواند باعث افزایش ناحیه تحت تأثیر حرارت، تغییر شکل ورق، تغییر رنگ سطح و ایجاد شرایط نامطلوب در اطراف اتصال شود. از طرف دیگر، کاهش بیش از اندازه حرارت یا تنظیم نامناسب فرآیند نیز ممکن است باعث نفوذ ناکافی و ایجاد عیوب جوش شود.
بنابراین هدف، استفاده از حرارت کنترلشده و متناسب با ضخامت و نوع اتصال است.
در ورقهای نازک، این موضوع اهمیت بیشتری دارد، زیرا حرارت زیاد میتواند بهسرعت باعث تاببرداشتن یا تغییر فرم قطعه شود.
آیا جوشکاری میتواند مقاومت خوردگی استیل 316 را کاهش دهد؟
بله، اگر فرآیند جوشکاری و عملیات پس از آن بهدرستی انجام نشود، ناحیه جوش ممکن است نسبت به فلز پایه عملکرد خوردگی ضعیفتری داشته باشد.
این موضوع یکی از مهمترین دلایلی است که جوشکاری استیل 316 باید با دقت انجام شود.
حرارت جوشکاری میتواند سطح ورق را تغییر دهد و اکسیدهای حرارتی یا تغییرات رنگی در اطراف اتصال ایجاد کند. اگر این آلودگیها و تغییرات سطحی بهدرستی برطرف نشوند، کیفیت سطح و عملکرد خوردگی ناحیه جوش میتواند کاهش پیدا کند.
برای درک بهتر این موضوع، مقاله قبلی این خوشه با عنوان «مقاومت شیمیایی ورق استیل 316» نیز اهمیت دارد؛ زیرا مقاومت ذاتی 316 در برابر محیطهای خورنده زمانی ارزش واقعی خود را نشان میدهد که فرآیند ساخت و اتصال نیز به شکل صحیح انجام شده باشد.
نقش گاز محافظ در جوشکاری ورق استیل 316
گاز محافظ وظیفه مهمی در جلوگیری از تماس حوضچه مذاب با عوامل نامطلوب محیط دارد.
در جوشکاری TIG، انتخاب و تنظیم مناسب گاز محافظ اهمیت زیادی دارد. جریان گاز باید به اندازهای باشد که حفاظت مناسب ایجاد کند، اما بیش از حد بودن جریان نیز میتواند باعث ایجاد آشفتگی و ورود هوا به ناحیه محافظتشده شود.
در MIG/MAG نیز ترکیب گاز و دبی آن باید متناسب با فرآیند، دستگاه و سیم جوش انتخاب شود.
در واقع، کیفیت جوش تنها به دستگاه و مهارت اپراتور وابسته نیست؛ کیفیت و تنظیم صحیح گاز محافظ نیز بخشی از فرآیند است.
آمادهسازی ورق استیل 316 پیش از جوشکاری
یکی از اشتباهات رایج این است که تصور شود آمادهسازی سطح فقط برای ظاهر بهتر جوش انجام میشود. در واقع، تمیزی سطح نقش مهمی در کیفیت اتصال دارد.
پیش از جوشکاری بهتر است موارد زیر بررسی شود:
- حذف چربی و آلودگی از سطح
- پاکسازی محل اتصال
- بررسی وجود زنگزدگی یا آلودگی آهنی
- آمادهسازی صحیح لبهها
- تنظیم دقیق قطعات
- کنترل فاصله اتصال
- استفاده از ابزار تمیز و مناسب
ابزارهایی که قبلاً برای فولاد کربنی استفاده شدهاند، در صورت انتقال آلودگی به استیل میتوانند مشکلساز شوند. به همین دلیل، در پروژههای حساس باید از ابزار و تجهیزات تمیز و مناسب برای فولاد ضدزنگ استفاده شود.
چرا آلودگی آهنی برای استیل 316 مشکلساز است؟
ورق استیل 316 یک فولاد ضدزنگ است، اما سطح آن در صورت آلوده شدن به ذرات آهن آزاد میتواند دچار لکهها و آثار خوردگی سطحی شود.
برای مثال، اگر برس سیمی یا ابزار سایندهای که قبلاً روی فولاد معمولی استفاده شده، بدون توجه روی سطح استیل 316 استفاده شود، ذرات آهن ممکن است روی سطح باقی بمانند.
به همین دلیل، در آمادهسازی و پرداخت استیل باید آلودگی متقاطع با فولاد کربنی تا حد امکان کنترل شود.
این موضوع بهخصوص برای قطعاتی که در محیطهای مرطوب، شیمیایی یا بهداشتی استفاده میشوند اهمیت بیشتری دارد.
تغییر رنگ جوش استیل 316 نشانه چیست؟
پس از جوشکاری ممکن است اطراف محل اتصال تغییر رنگ ایجاد شود. این تغییر رنگ معمولاً به دلیل اثر حرارت و تشکیل لایههای اکسیدی روی سطح اتفاق میافتد.
شدت تغییر رنگ میتواند اطلاعاتی درباره شرایط حرارتی فرآیند در اختیار قرار دهد، اما نباید صرفاً بر اساس رنگ جوش درباره کیفیت نهایی اتصال قضاوت کرد.
در قطعاتی که ظاهر اهمیت دارد، تغییر رنگ باید پس از جوشکاری با روش مناسب برطرف شود. در قطعات حساس به خوردگی نیز تمیزکاری صحیح ناحیه جوش اهمیت دوچندان دارد.
تمیزکاری بعد از جوشکاری ورق استیل 316
پس از پایان جوشکاری، تمیزکاری ناحیه اتصال میتواند یکی از مراحل مهم تکمیل کار باشد.
روش انتخابی به نوع قطعه، میزان آلودگی، ظاهر مورد نیاز و الزامات خوردگی بستگی دارد. در پروژههای مختلف ممکن است از روشهای مکانیکی، شیمیایی یا ترکیبی استفاده شود.
هدف این است که آلودگیهای سطحی، آثار حرارت و اکسیدهای ایجادشده در فرآیند جوشکاری تا حد امکان برطرف شوند.
در پروژههای حساس، عملیات تمیزکاری و پرداخت باید توسط فرد متخصص و با روش مناسب انجام شود؛ زیرا استفاده نادرست از مواد شیمیایی یا ابزارهای ساینده میتواند خود باعث آسیب به سطح شود.
پاسیو کردن استیل 316 بعد از جوشکاری
پاسیو کردن یا Passivation یکی از فرآیندهایی است که در برخی کاربردهای حساس برای بهبود وضعیت سطح فولاد زنگنزن مورد استفاده قرار میگیرد.
هدف اصلی این فرآیند، کمک به شکلگیری و بهبود وضعیت لایه غیرفعال محافظ روی سطح استیل است.
البته پاسیو کردن جایگزین جوشکاری صحیح، تمیزکاری مناسب یا انتخاب درست مواد اولیه نیست. این فرآیند باید زمانی استفاده شود که مشخصات پروژه و شرایط کاری قطعه آن را توجیه کند.
در صنایع دارویی، غذایی، شیمیایی و برخی تجهیزات حساس، الزامات سطحی میتوانند بسیار جدیتر از یک قطعه عمومی باشند.
چگونه از تاب برداشتن ورق 316 هنگام جوشکاری جلوگیری کنیم؟
ورقهای نازک استیل به دلیل انتقال و تجمع حرارت میتوانند در هنگام جوشکاری دچار تغییر شکل شوند. این مسئله در قطعات بزرگ یا دارای چند اتصال اهمیت بیشتری دارد.
برای کنترل تاببرداشتن میتوان از اصولی مانند موارد زیر استفاده کرد:
- کنترل ورودی حرارت
- استفاده از ترتیب مناسب جوشکاری
- کاهش طول پاسهای غیرضروری
- تثبیت مناسب قطعات پیش از جوش
- استفاده صحیح از فیکسچر
- ایجاد وقفه مناسب برای کنترل تجمع حرارت
- طراحی مناسب محل اتصالات
هدف این نیست که حرارت را به حداقل ممکن رساند؛ بلکه باید حرارت به شکل کنترلشده و متناسب با نوع اتصال اعمال شود.

جوشکاری ورق نازک استیل 316 چه تفاوتی دارد؟
ورقهای نازک حساسیت بیشتری نسبت به حرارت دارند. کوچکترین اشتباه در تنظیم دستگاه یا سرعت حرکت میتواند باعث سوختگی، سوراخ شدن، تاببرداشتن یا تغییر رنگ شدید شود.
در این شرایط، کنترل آمپراژ، سرعت حرکت، طول قوس، گاز محافظ و نحوه فیکس کردن قطعه اهمیت زیادی دارد.
به همین دلیل برای ورقهای نازک 316، TIG در بسیاری از پروژهها گزینه جذابی است؛ زیرا امکان کنترل دقیقتر فرآیند را فراهم میکند.
جوشکاری ورق 316 در صنایع مختلف
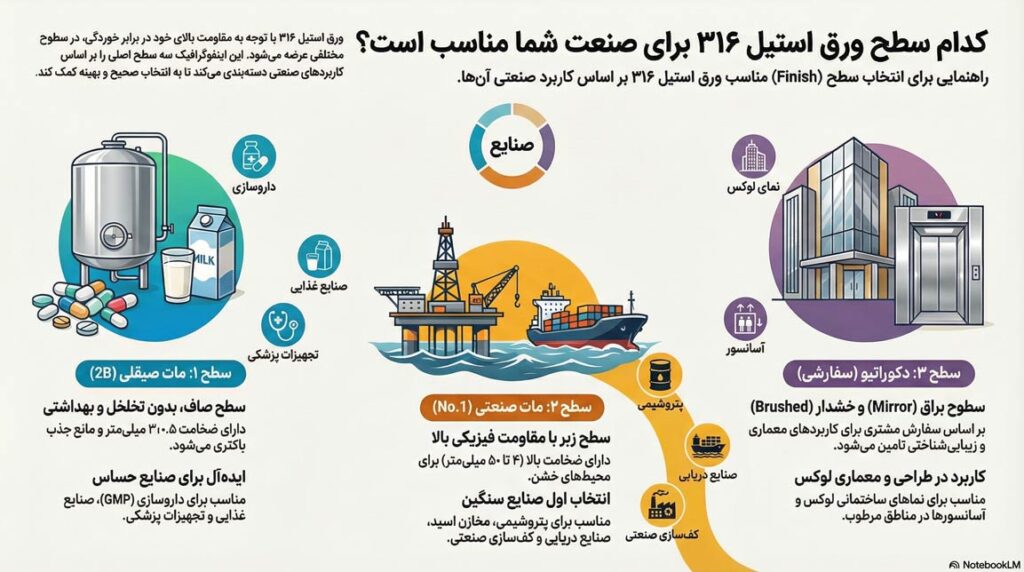
استیل 316 به دلیل ویژگیهای خود در حوزههایی استفاده میشود که کیفیت اتصال و مقاومت خوردگی اهمیت زیادی دارد.
صنایع غذایی
در تجهیزات فرآوری و بخشهایی که تماس با مواد غذایی یا محیطهای شستوشوشونده وجود دارد، کیفیت سطح و جوش اهمیت بالایی دارد. اتصال باید تا حد امکان یکنواخت، تمیز و بدون نقاطی باشد که آلودگی در آنها تجمع پیدا کند.
صنایع شیمیایی
در تجهیزات شیمیایی، نوع ماده در تماس با فلز و شرایط عملیاتی تعیین میکند که چه سطحی از مقاومت خوردگی مورد نیاز است. بنابراین انتخاب 316 و روش اتصال باید بر اساس شرایط واقعی فرآیند انجام شود.
صنایع دارویی
در تجهیزات دارویی، علاوه بر استحکام و مقاومت خوردگی، کیفیت سطح و قابلیت تمیزکاری نیز اهمیت ویژهای دارد. در این کاربردها کیفیت جوش میتواند مستقیماً بر طراحی بهداشتی تجهیزات اثر بگذارد.
صنایع دریایی
رطوبت و وجود یونهای کلراید باعث میشود انتخاب مواد مناسب در تجهیزات دریایی اهمیت زیادی داشته باشد. 316 در این حوزه کاربرد گستردهای دارد، اما این موضوع به معنای مصونیت مطلق در برابر تمام شرایط دریایی نیست و طراحی، پرداخت سطح و شرایط واقعی محیط باید در نظر گرفته شوند.
پتروشیمی و تجهیزات صنعتی
در تجهیزات صنعتی که ورق تحت شرایط شیمیایی یا حرارتی خاص قرار دارد، کیفیت جوش اهمیت زیادی دارد. در این کاربردها انتخاب فرآیند اتصال باید بر اساس استاندارد و مشخصات فنی پروژه انجام شود.
تفاوت جوشکاری 316 و 316L چیست؟
316 و 316L از نظر ترکیب آلیاژی بسیار نزدیک هستند، اما میزان کربن پایینتر در 316L یکی از تفاوتهای مهم این دو گرید محسوب میشود.
در بسیاری از کاربردهای جوشکاری، 316L به دلیل کربن پایینتر گزینه مطلوبی برای کاهش برخی ریسکهای مرتبط با رسوب کاربید کروم در ناحیه متاثر از حرارت است.
با این حال، این موضوع به معنای آن نیست که 316 قابلیت جوشکاری ندارد. هر دو گرید در پروژههای مختلف قابل جوشکاری هستند و انتخاب میان آنها باید بر اساس شرایط طراحی، استاندارد مورد استفاده و الزامات سرویس انجام شود.
بنابراین اگر هدف پروژه، ساخت یک قطعه جوشی است، انتخاب گرید باید از همان مرحله طراحی مورد بررسی قرار گیرد و صرفاً پس از خرید ورق درباره روش اتصال تصمیمگیری نشود.
آیا جوشکاری استیل 316 به پیشگرم کردن نیاز دارد؟
در بسیاری از کاربردهای معمول، استیل 316 مانند برخی فولادهای کربنی نیازمند پیشگرم شدید و گسترده نیست. با این حال، شرایط دقیق اتصال، ضخامت، دمای محیط، هندسه قطعه و روش جوشکاری باید در نظر گرفته شود.
پیشگرم کردن بدون دلیل میتواند ورودی حرارت را افزایش دهد و در برخی شرایط نتیجه مطلوبی نداشته باشد. بنابراین بهتر است دمای قطعه و شرایط جوشکاری بر اساس دستورالعمل فنی پروژه تعیین شود.
اشتباهات رایج در جوشکاری ورق استیل 316
چند خطای متداول میتواند کیفیت جوش را کاهش دهد:
استفاده از تنظیمات نامناسب دستگاه
آمپراژ و سرعت نامناسب میتواند باعث نفوذ ناکافی یا حرارت بیش از حد شود.
بیتوجهی به تمیزی سطح
چربی، گردوغبار و آلودگیهای فلزی میتوانند کیفیت جوش را کاهش دهند.
استفاده از ابزار آلوده
استفاده از ابزار مشترک با فولاد کربنی ممکن است باعث انتقال ذرات آهن به سطح استیل شود.
کنترل نکردن گاز محافظ
حفاظت ناکافی میتواند باعث اکسید شدن و افت کیفیت ناحیه جوش شود.
تمرکز صرف بر ظاهر جوش
جوش زیبا الزاماً به معنای جوش استاندارد نیست. نفوذ، استحکام، ساختار اتصال و عملکرد آن در شرایط سرویس نیز باید بررسی شود.
بیتوجهی به تمیزکاری پس از جوش
باقی ماندن آثار حرارت و آلودگی روی سطح میتواند عملکرد خوردگی را تحت تأثیر قرار دهد.
هنگام خرید ورق استیل 316 برای جوشکاری به چه نکاتی توجه کنیم؟
اگر ورق 316 قرار است در یک سازه یا تجهیز جوشی استفاده شود، بهتر است خرید آن بر اساس مشخصات فرآیند تولید انجام شود.
موارد مهم عبارتاند از:
- گرید دقیق ورق
- ضخامت
- ابعاد
- کیفیت و یکنواختی سطح
- نوع پرداخت
- کاربرد نهایی
- شرایط محیطی
- میزان و نوع عملیات جوشکاری
- استاندارد مورد نیاز پروژه
- مقدار مورد نیاز
در پروژههای حساس، دریافت مشخصات فنی و مدارک مربوط به ورق نیز میتواند در کنترل کیفیت مواد اولیه اهمیت داشته باشد.
آیا قیمت ورق استیل 316 به روش جوشکاری ارتباط دارد؟
قیمت خود ورق مستقیماً بر اساس روش جوشکاری تعیین نمیشود، اما روش تولید و اتصال میتواند هزینه نهایی پروژه را تغییر دهد.
برای مثال، یک قطعه ساده با تعداد جوش کم، هزینه فرآوری متفاوتی نسبت به تجهیزی با چندین اتصال دقیق، پرداخت سطح و عملیات تکمیلی خواهد داشت.
بنابراین هنگام برآورد هزینه، نباید تنها قیمت هر کیلوگرم ورق را در نظر گرفت. هزینه برش، خمکاری، جوشکاری، پرداخت، تمیزکاری، کنترل کیفیت و مونتاژ نیز میتوانند در قیمت نهایی محصول اثرگذار باشند.

جمعبندی
جوشکاری ورق استیل 316 فرآیندی کاملاً کاربردی در ساخت تجهیزات صنایع مختلف است، اما کیفیت آن فقط به ایجاد یک اتصال مکانیکی محدود نمیشود. در این گرید، حفظ مقاومت خوردگی و کیفیت سطح در اطراف محل جوش اهمیت ویژهای دارد.
انتخاب روش مناسب مانند TIG یا MIG/MAG، استفاده از فیلر سازگار، کنترل حرارت ورودی، تنظیم صحیح گاز محافظ، آمادهسازی دقیق سطح و جلوگیری از آلودگی آهنی، همگی در نتیجه نهایی مؤثر هستند.
از طرف دیگر، عملیات پس از جوش مانند تمیزکاری و در صورت نیاز پاسیو کردن میتواند برای حفظ شرایط مناسب سطح اهمیت داشته باشد. این مسئله در تجهیزاتی که در صنایع غذایی، دارویی، شیمیایی، دریایی و پتروشیمی استفاده میشوند، اهمیت بیشتری پیدا میکند.
در نهایت، اگر ورق استیل 316 برای یک پروژه جوشی خریداری میشود، بهتر است گرید، ضخامت، پرداخت سطح و مشخصات فنی آن از ابتدا متناسب با فرآیند تولید انتخاب شوند. انتخاب صحیح مواد اولیه در کنار اجرای اصولی جوشکاری، کمک میکند ویژگیهای مطلوب استیل 316 در محصول نهایی تا حد امکان حفظ شود.
سوالات متداول
بهترین روش جوشکاری ورق استیل 316 چیست؟
روش مناسب به ضخامت ورق، نوع اتصال، سرعت تولید و کیفیت مورد نیاز بستگی دارد. TIG برای بسیاری از ورقهای نازک و اتصالاتی که کنترل و ظاهر جوش اهمیت دارد، گزینه مناسبی است؛ در تولیدات صنعتی نیز MIG/MAG میتواند کاربرد داشته باشد.
آیا جوشکاری باعث کاهش مقاومت خوردگی استیل 316 میشود؟
خود فرآیند جوشکاری لزوماً باعث از بین رفتن مقاومت خوردگی 316 نمیشود، اما حرارت، اکسیدهای سطحی، آلودگی و تمیزکاری نامناسب پس از جوش میتوانند عملکرد ناحیه اتصال را تحت تأثیر قرار دهند. به همین دلیل کنترل فرآیند و تمیزکاری پس از جوش اهمیت زیادی دارد.
برای جوشکاری 316 از چه فیلری استفاده میشود؟
در بسیاری از کاربردها از فیلرهای متناسب با خانواده 316، از جمله فیلر 316L، استفاده میشود؛ اما انتخاب نهایی باید بر اساس فلز پایه، شرایط سرویس، نوع اتصال و الزامات فنی پروژه انجام شود.